Artykuł sponsorowany
Jak dobrać powierzchnię tabliczki do mycia, ścierania i odczytu w automatyce
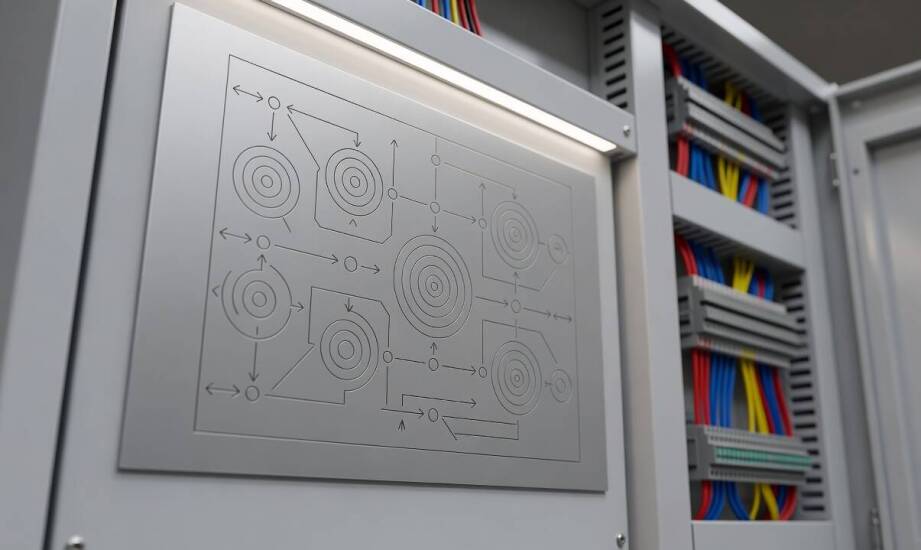
W hali produkcyjnej oznaczenie na nowej maszynie CNC zawierało wszystkie wymagane dane techniczne, ostrzeżenia i numery seryjne. Początkowo informacje wydrukowano w pełni poprawnie, jednak po upływie kilku miesięcy intensywnej eksploatacji napisy stały się częściowo niewidoczne. Warunki otoczenia, obejmujące regularne czyszczenie myjkami ciśnieniowymi, kontakt z chemikaliami oraz ciągłe wibracje, uszkodziły powierzchnię nośnika. Sytuacja ta pokazuje, że nawet bezbłędna treść merytoryczna traci sens, jeśli materiał nie zostanie precyzyjnie dopasowany do agresywnego środowiska pracy automatyki przemysłowej. Dobór odpowiedniej faktury i metody zabezpieczenia decyduje o tym, czy poprawna identyfikacja urządzenia będzie w ogóle możliwa podczas awarii.
Jakie obciążenia niszczą powierzchnię oznaczeń?
Tarcie podczas czyszczenia, konserwacji i regularnej obsługi maszyn przez operatorów powoduje mechaniczne ścieranie zewnętrznej warstwy zadruku. Środki myjące o agresywnym składzie chemicznym, zwłaszcza te aplikowane pod wysokim ciśnieniem, stopniowo rozpuszczają delikatne powłoki zabezpieczające standardowych naklejek. Olej maszynowy, płyny chłodnicze i ciężkie smary przemysłowe wnikają w mikroskopijne pory nieodpowiednio przygotowanego materiału, co ostatecznie skutkuje trwałymi przebarwieniami tła. Wysoka temperatura w pobliżu silników i elementów grzejnych znacząco przyspiesza degradację farby oraz osłabia strukturę samego metalu.
Drgania stanowią kolejny czynnik niszczący komponenty w środowisku produkcyjnym. Wibracje generowane przez pracujące urządzenia przenoszą się na punkty mocowania, wywołując mikropęknięcia struktury materiału, a czasami prowadzą do obluzowania elementów informacyjnych. W starciu z takimi warunkami powłoki modyfikowane elektrochemicznie sprawdzają się lepiej niż lakierowanie. Zgodnie z analizami branżowymi, warstwa anodowana jest wyraźnie twardsza od zwykłego aluminium i skuteczniej chroni przed głębokim ścieraniem. Metal poddany takiemu procesowi potrafi przetrwać w ekstremalnych warunkach pełnych rozpuszczalników przez kilkanaście lat. Zabezpieczone w ten sposób nośniki wytrzymują kontakt z wieloma płynami eksploatacyjnymi i zachowują stabilność strukturalną nawet przy nagrzewaniu do niemal 400 stopni Celsjusza.
Powierzchnia gładka, satynowa i anodowana a odczyt
Gładka, intensywnie polerowana powierzchnia mocno odbija światło, co utrudnia poprawny odczyt w ciasnej szafie sterowniczej. Problem nasila się szczególnie wtedy, gdy na panel patrzy się pod ostrym kątem lub gdy otoczenie oświetlają silne, punktowe lampy LED. Wykończenie satynowe, uzyskiwane poprzez alkaliczne trawienie aluminium, skutecznie redukuje refleksy i zapewnia równomierny, matowy wygląd. Rozwiązanie to wykazuje jednak nieco mniejszą odporność na głębokie zarysowania mechaniczne, powstające przy uderzeniach twardymi narzędziami.
Anodowanie tworzy na powierzchni metalu trwałą warstwę tlenkową, zintegrowaną z rdzeniem na poziomie mikroskopowym. Anodowane nośniki zachowują wysoki kontrast pomiędzy tłem a napisem po wielu latach bezpośredniej ekspozycji na chemię przemysłową. Matowa faktura takiej powłoki skutecznie minimalizuje odblaski, ułatwiając szybką identyfikację przy pomocy skanerów czytających kody kreskowe lub QR na ruchomych elementach linii produkcyjnych. Odpowiednio zaprojektowane tabliczki opisowe gwarantują czytelność niezależnie od kąta padania światła, co bezpośrednio poprawia ergonomię pracy serwisantów.
Wiedzę tę w praktyce wykorzystuje firma Alumart. Poznański zakład, specjalizujący się w wytwarzaniu aluminiowych oznaczeń inwentaryzacyjnych i znamionowych, dobiera technologię nadruku parametrów w taki sposób, aby utrzymać bezbłędny odczyt w miejscach narażonych na stały kontakt z gorącym olejem. Znajomość właściwości fizycznych wykończenia pozwala dopasować czytelny nośnik do konkretnego obciążenia sprzętu na hali.
Decyzja o wyborze technologii wykończenia powierzchni zależy od docelowego miejsca montażu oraz specyfiki pracy danego urządzenia. W strefach o podwyższonym ryzyku mechanicznego ścierania i stałego kontaktu z płynami, takich jak otwarte gniazda obróbki skrawaniem, pierwszeństwo ma wysoka trwałość warstwy anodowanej. W zamkniętych szafach sterowniczych, gdzie dostęp fizyczny pozostaje ograniczony, a oświetlenie generuje ostre bliki świetlne, kluczową rolę odgrywa natomiast niska refleksyjność powłoki matowej. Świadomy dobór faktury i kontrastu sprawia, że sprawdzanie istotnych parametrów technicznych przebiega bez problemów, eliminując pomyłki wywołane trudnościami w odczycie schematów z obudowy maszyny.
Kategorie artykułów
Polecane artykuły

Rola elektrycznych silników w nowoczesnych narzędziach ogrodniczych

Jakie są wskazania do wykonania EEG w fizjologicznym śnie u dorosłych?

Porównanie umywalek z trawertynu i innych naturalnych kamieni
