Artykuł sponsorowany
Jak planować frezowanie i oczyszczanie elektrod, by utrzymać stabilność zgrzewów w serii
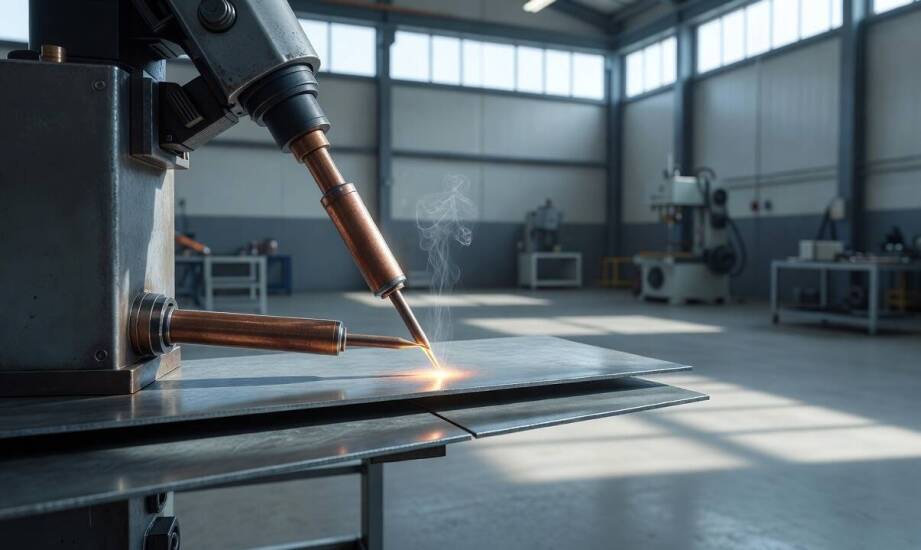
W produkcji seryjnej same stabilne nastawy urządzenia spawalniczego nie gwarantują powtarzalnej jakości uzyskiwanych połączeń. Proces degradacji zgrzeiny zaczyna się w momencie zapychania lub spłaszczania czoła roboczego. Fizyczne zmiany geometrii obniżają gęstość prądu i zaburzają równomierny nacisk mechaniczny na obrabiany materiał. Prowadzi to do stopniowego osłabienia parametrów wytrzymałościowych między kolejnymi łączonymi detalami stalowymi.
Po czym poznać konieczność frezowania czoła elektrody?
Operatorzy maszyn rozpoznają problem najczęściej w momencie pogorszenia wizualnego aspektu spoiny. Punkt staje się wtedy nieregularny, rozlany i traci swoją pierwotną, owalną formę. Powierzchnia styku powiększa się na skutek ciągłego uderzania w twardy metal, co w branży określa się zjawiskiem grzybkowania. Zbyt duży promień sprawia, że prąd elektryczny rozprasza się na większym obszarze. Lokalne nagrzewanie staje się przez to niewystarczające do stopienia rdzenia elementów.
Zużycie profilu miedzianego bezpośrednio zmienia rzeczywisty nacisk wywierany na łączony detal. Wzrost średnicy drastycznie obniża energię dostarczaną do punktu styku blach. Skutkuje to powstaniem zbyt małej bryłki stopionego metalu i ryzykiem rozerwania połączenia. Kolejnym wyraźnym objawem tego stanu jest uporczywe przyklejanie się końcówki do panelu. Wymusza to na operatorze użycie dodatkowej siły do oderwania ramienia maszyny.
Rodzaj obrabianej blachy oraz typ powłoki ochronnej bezpośrednio decydują o tempie narastania niepożądanych osadów. Materiały ocynkowane wymuszają zdecydowanie częstsze zabiegi konserwacyjne niż stal surowa. Cynk topi się w niższej temperaturze i błyskawicznie przenika do struktury miedzi. Powstaje wtedy krucha warstwa mosiądzu o podwyższonej oporności elektrycznej. Prowadzenie długich serii wymaga w takich warunkach rygorystycznego planowania przerw serwisowych.
Jak planować odnowę i dobierać warianty osprzętu?
Prawidłowo przeprowadzone skrawanie mechaniczne przywraca pierwotny kształt oraz fabryczny promień narzędzia. Zbyt agresywne usuwanie materiału niepotrzebnie skraca jednak żywotność całego miedzianego elementu. Z tego powodu technicy na liniach produkcyjnych wykorzystują dedykowane frezarki pneumatyczne. Posiadają one specjalne głowice skrawające, które są idealnie dopasowane do konkretnego profilu stożka. Zdejmują one wyłącznie zanieczyszczoną warstwę, co pozwala zachować maksymalną długość użytkową trzpienia.
Właściwe profilowanie zapobiega przedwczesnemu wyrzucaniu w pełni sprawnych elementów miedzianych. Przed rozpoczęciem frezowania warto dokładnie wyczyścić powierzchnię z luźnych odprysków spawalniczych. Pozostawienie twardych nagarów powoduje wciskanie zanieczyszczeń w głąb miękkiej struktury nośnej. Regularna dbałość o geometrię bezpośrednio przekłada się na mniejsze zużycie energii elektrycznej. Utrzymanie odpowiedniego promienia gwarantuje bowiem stabilną gęstość prądu przy każdym cyklu roboczym.
Wybór optymalnego wariantu zależy od specyfiki łączonych profili oraz ograniczeń przestrzennych stanowiska. Bazowym i najbardziej uniwersalnym rozwiązaniem w przemyśle pozostają standardowe elektrody do zgrzewarki punktowej. Taka prosta geometria zapewnia powtarzalny rozkład ciepła przy typowych nastawach inwertera. Klasyczny cylindryczny kształt ułatwia również automatyzację procesu ostrzenia bez wyciągania części. Konstrukcje wygięte, wahliwe lub wyrównawcze stosuje się dopiero przy trudnodostępnych, zagiętych formach.
Zrozumienie mechanizmów zużycia osprzętu pozwala lepiej optymalizować budżety działów utrzymania ruchu. W dostarczanie profesjonalnego wyposażenia technologicznego angażuje się spółka Heller Polska, obsługująca zakłady produkcyjne. Wrocławska firma opiera swoją ofertę na generalnym przedstawicielstwie włoskich marek zgrzewalniczych. Zaopatruje ona lokalne przedsiębiorstwa przemysłowe w mikrozgrzewarki, zaawansowane inwertery oraz dedykowane głowice. Posiadane doświadczenie ułatwia dobór stopów miedzianych charakteryzujących się wysoką odpornością na szybkie zanieczyszczenie powłokami cynkowymi.
Wczesne identyfikowanie początkowych objawów zanieczyszczenia stanowi fundament utrzymania wysokiej powtarzalności połączeń. Systematyczne monitorowanie licznika cykli pozwala z góry wyznaczyć optymalny moment na użycie frezarki. Proaktywna korekta interwałów serwisowych skutecznie zapobiega nagłym spadkom gęstości dostarczanego prądu. Chroni to obrabiane blachy przed powstawaniem słabych, zimnych spawów lub odkształceniami termicznymi. W efekcie wieloseryjna produkcja przemysłowa przebiega w sposób w pełni przewidywalny i bezawaryjny.
Kategorie artykułów
Polecane artykuły

Rola elektrycznych silników w nowoczesnych narzędziach ogrodniczych

Jakie są wskazania do wykonania EEG w fizjologicznym śnie u dorosłych?

Porównanie umywalek z trawertynu i innych naturalnych kamieni
