Artykuł sponsorowany
Kiedy nitonakrętka w cienkościennym profilu zaczyna się obracać pod drganiami i obciążeniem
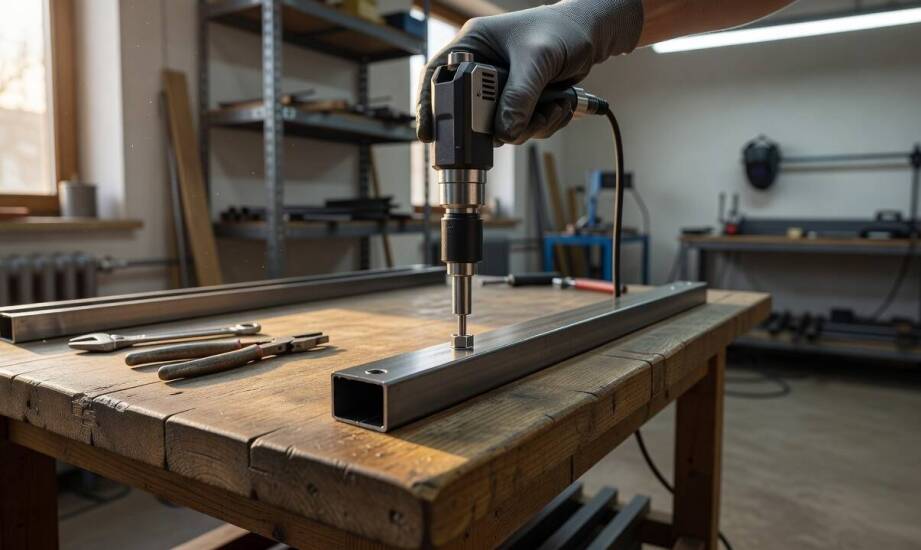
W ramie maszyny przemysłowej lub aluminiowej konstrukcji nośnej po pewnym czasie eksploatacji często dochodzi do problemów z punktami mocującymi. Operator podczas rutynowego dokręcania śruby zauważa nagły brak oporu. Okazuje się, że metalowy element zaczyna swobodnie obracać się wewnątrz cienkościennego gniazda. Uszkodzone w ten sposób połączenie traci całkowicie swoją nośność, a dalsze bezpieczne serwisowanie staje się niemożliwe bez inwazyjnej wymiany całego punktu montażowego. Zrozumienie mechaniki tego zjawiska ułatwia prawidłowy dobór komponentów i pozwala zapobiegać awariom już na wczesnym etapie projektowania układów.
Przyczyny utraty stabilności mocowania w cienkiej blasze
Cienka blacha lub zamknięty profil stalowy całkowicie uniemożliwiają swobodny dostęp od tyłu. Zakotwienie musi opierać się wyłącznie na fizycznym rozparciu tulei wewnątrz nawierconego otworu. Podczas osadzania nitownica pociąga gwint, co powoduje zgniecenie niegwintowanej części roboczej z drugiej strony profilu. Ścianka o grubości zaledwie jednego lub dwóch milimetrów zapewnia bardzo małą powierzchnię bezpośredniego styku. Zmniejsza to siłę tarcia i wyraźnie podnosi ryzyko niezamierzonego obrotu pod wpływem przykładanego momentu siły. Zgodnie z dobrą praktyką inżynieryjną średnica otworu powinna być o około 0,1 milimetra większa od średnicy nienagwintowanego trzpienia, jednak dokładne wartości zawsze zależą od specyfikacji technicznej konkretnego modelu. Zbyt luźne gniazdo uniemożliwia prawidłowe zaklinowanie i stanowi najczęstszą przyczynę obracania się elementu.
Odpowiednia geometria korpusu zapobiega utracie tarcia w otworze montażowym. Szeroki płaski kołnierz zwiększa płaszczyznę docisku i skutecznie rozkłada lokalne naprężenia ścinające. Zastosowane na zewnętrznej ściance ryflowanie oraz specjalne wypustki pod łbem wbijają się w krawędź otworu i mechanicznie blokują ruch obrotowy. Prawidłowo dobrane do projektu nitonakrętki muszą mieć długość ściśle dopasowaną do zakładanego zakresu zacisku. Zbyt krótka część odkształcalna nie uformuje stabilnego spęcznienia wewnątrz profilu, natomiast zbyt długa nie dociśnie blachy z odpowiednią siłą. W profilach o grubości od 0,5 do 3 milimetrów zastosowanie komponentów o dedykowanym zakresie roboczym zapewnia sztywne mocowanie bez ryzyka odkształcenia cienkiej ścianki.
Wpływ wibracji maszyn i korozji na wytrzymałość gwintu
Wibracje generowane przez napędy oraz cykliczne obciążenia wiatrem wymuszają ciągłą pracę metalowego złącza. Powstające w ten sposób obciążenia dynamiczne stopniowo wywołują mikroprzesunięcia w obrębie rozpartej tulei. Różnice temperatur i naprzemienne rozszerzanie oraz kurczenie się metalu potęgują zjawisko utraty docisku. Powtarzające się czynności konserwacyjne, obejmujące regularne wkręcanie i wykręcanie śrub z użyciem twardych narzędzi, dodatkowo zużywają wewnętrzny gwint. Niewłaściwy dobór tolerancji sprawia, że połączenie luzuje się pod wpływem drgań i traci swoje pierwotne właściwości nośne.
Agresywne środowisko pracy wymusza konieczność wyboru odporniejszego stopu metali. W zamkniętych halach o umiarkowanej wilgotności podstawowa stal nierdzewna A2 (AISI 304) spełnia swoje zadanie bez większych problemów. Odkryte instalacje przemysłowe, systemy fotowoltaiczne narażone na kontakt z solą drogową czy osprzęt na jednostkach pływających wymagają znacznie wyższej ochrony. Stal kwasoodporna A4 (AISI 316) wzbogacona o molibden wykazuje podwyższoną odporność na kontakt z chlorkami i skutecznie hamuje zjawisko korozji wżerowej. Działający na Kaszubach importer specjalistycznych komponentów złącznych, spółka METFIX, dostarcza elementy ze stali A4 producentom maszyn i stoczniom. Firma prowadzi obrót hurtowy w oparciu o magazyny mieszczące ponad 1400 palet, a wdrożone standardy ISO 9001 i 14001 gwarantują stabilną obsługę rynków zachodnioeuropejskich.
Trwałe osadzenie wewnętrznego gwintu w bardzo cienkiej ścianie wynika z precyzyjnego dopasowania parametrów fizycznych. Dokładne nawiercenie otworu ściśle według wytycznych dla danego modelu, zastosowanie korpusu z wyczuwalnym ryflowaniem oraz dobór stopu do specyfiki środowiska pracy zapobiegają szybkiemu zużyciu gniazda. Rzetelne podejście do kwestii montażowych utrzymuje odpowiedni docisk złącza i zabezpiecza konstrukcję przed nieoczekiwaną awarią mechaniczną.
Kategorie artykułów
Polecane artykuły

Rola elektrycznych silników w nowoczesnych narzędziach ogrodniczych

Jakie są wskazania do wykonania EEG w fizjologicznym śnie u dorosłych?

Porównanie umywalek z trawertynu i innych naturalnych kamieni
