Artykuł sponsorowany
Montaż samonastawnych łożysk na tulei wciąganej: gdzie najczęściej powstają błędy pasowania
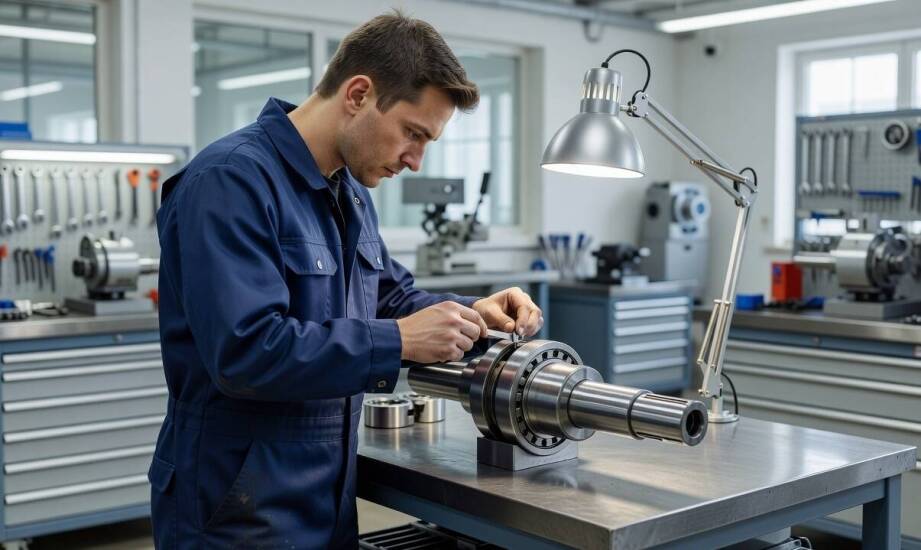
Awaria wentylatora przemysłowego w zakładzie produkcyjnym często oznacza wielogodzinny postój całej linii. Wymiana uszkodzonego elementu na tulei wciąganej znacząco skraca ten czas, pod warunkiem odpowiedniego przygotowania powierzchni osadzenia. Mechanicy utrzymania ruchu wiedzą, że sam szybki montaż to zaledwie połowa sukcesu. Kluczowa pozostaje precyzyjna kontrola luzu wewnętrznego podczas dokręcania nakrętki. Zlekceważenie tych procedur sprawia, że nowy podzespół przegrzewa się w ciągu kilkunastu minut i wymusza ponowną interwencję serwisową.
Współpraca łożyska z otworem stożkowym i tulei wciąganej
Baryłkowe i kulkowe łożyska wahliwe posiadają wewnętrzny otwór stożkowy o zbieżności 1:12. Taka geometria pozwala na wykorzystanie tulei wciąganych z popularnej serii H. Zastosowanie tego elementu pośredniego eliminuje konieczność kosztownego roztaczania wału na kształt stożka. Mechanik osadza cały zespół na gładkim wale cylindrycznym. Dokręcanie nakrętki przesuwa pierścień wewnętrzny wzdłuż pochylni tulei. Proces ten powoduje kontrolowane rozszerzenie pierścienia i uzyskanie pasowania ciasnego. Rozwiązanie sprawdza się doskonale w napędach maszyn produkcyjnych i rolniczych. Układy te często wymagają kompensacji niewspółosiowości oraz szybkiego demontażu w oprawach dzielonych.
Zaopatrująca zakłady produkcyjne spółka KON-TECH zwraca uwagę na właściwe przygotowanie stanowiska przed rozpoczęciem prac. Powierzchnia wału musi pozostać idealnie prosta i pozbawiona najmniejszych zadziorów. Bicie promieniowe czopa powinno bezwzględnie mieścić się w tolerancjach wskazanych przez producenta. Przed wsunięciem elementów mechanik musi oczyścić stożek i pokryć go cienką warstwą oleju montażowego. Czystość powierzchni zapobiega zatarciom podczas wciskania. Konstrukcja oprawy łożyskowej powinna zapewniać stabilne podparcie dla pierścienia zewnętrznego. Należy również zweryfikować fizyczny dostęp do nakrętki, aby swobodnie operować kluczem hakowym lub nakrętką hydrauliczną.
Kontrola dociągnięcia nakrętki i błędy montażowe
Ruch pierścienia po stożku tulei bezpośrednio wpływa na parametry robocze całego węzła. Właściwe dociągnięcie nakrętki powoduje redukcję początkowego luzu promieniowego o określoną wartość. Serwisant odczytuje docelowe spadki luzu z tabel montażowych dostarczonych przez producenta. Zachowanie minimalnego luzu po montażu gwarantuje równomierny rozkład obciążeń pomiędzy rolkami a bieżniami. Odpowiednia przestrzeń wewnątrz łożyska ogranicza wzrost temperatury pracy i umożliwia swobodne wychylenia kątowe. Zbyt słabe dokręcenie grozi obróceniem się pierścienia na tulei i zniszczeniem wału. Przekroczenie zalecanej siły docisku całkowicie kasuje luz roboczy. Taka sytuacja prowadzi do natychmiastowego zatarcia elementów tocznych.
Praktyka warsztatowa pokazuje powtarzalne schematy pomyłek podczas wymiany elementów przeniesienia napędu. Częstym błędem pozostaje montaż na suchym lub zabrudzonym stożku. Zanieczyszczenia wymuszają nierównomierne rozłożenie sił i tworzą lokalne naprężenia wzdłuż bieżni. Kolejnym problemem jest wspomniane wcześniej nadmierne skasowanie luzu. Serwisanci czasami dążą do uzyskania wyjątkowo mocnego osadzenia. Skutkuje to zablokowaniem układu po kilkunastu minutach od uruchomienia maszyny. Warsztaty błędnie interpretują również drgania węzła. Zamiast sprawdzić wyważenie wirnika lub uszkodzenia wału, mechanicy obwiniają za wibracje nowo zamontowane części. Powoduje to nieuzasadnione reklamacje sprawnych podzespołów.
Trwałość układu napędowego zależy w głównej mierze od rygorystycznego przestrzegania procedur warsztatowych. Nawet najwyższej klasy komponenty ulegną szybkiej awarii bez starannego przygotowania powierzchni i prawidłowego osiowania. Precyzyjne dociągnięcie nakrętki z jednoczesnym pomiarem luzu stanowi podstawę bezawaryjnej pracy. Właściwa technika osadzenia decyduje o żywotności maszyny znacznie bardziej niż parametry odczytane z karty katalogowej.
Kategorie artykułów
Polecane artykuły
Co dzieje się po pierwszej awarii elektronarzędzia i jak serwis skraca przestój

Jakie są wskazania do wykonania EEG w fizjologicznym śnie u dorosłych?
Co wpływa na trwałość umywalki wykonanej z trawertynu przy codziennym użytkowaniu
