Artykuł sponsorowany
Okleiny skóropodobne i grubsze materiały oprawowe — co zmienia w wykrojniku introligatorskim
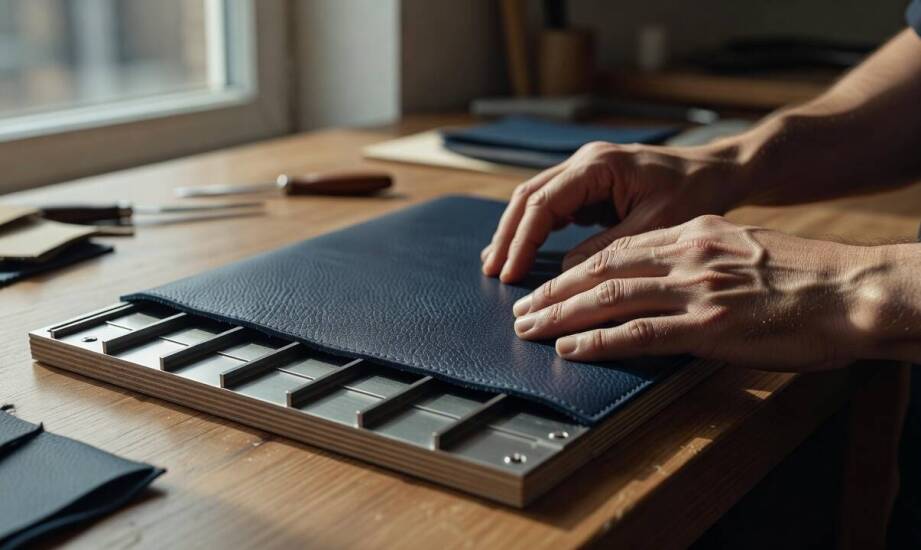
Okleina skóropodobna z jednej partii produkcyjnej nierzadko zachowuje się pod nożem zupełnie inaczej niż materiał z kolejnej dostawy. Proces sztancowania uwydatnia wszelkie nierówności, a nawet identyczne ustawienia maszyny nie gwarantują powtarzalnego efektu. Drobne różnice w grubości powłoki polimerowej lub sprężystości nośnika natychmiast wpływają na zachowanie arkusza. Skutkuje to nierównymi krawędziami, mikropęknięciami na zgięciach lub trwałymi uszkodzeniami narożników. Praca z trudnymi podłożami oprawowymi wymaga elastycznego podejścia do ustawień prasy oraz zastosowania odpowiednio zaprojektowanych narzędzi.
Właściwości oklein a parametry wykrojnika introligatorskiego
Grubość, sprężystość, rodzaj zastosowanej powłoki oraz naturalna podatność na pękanie to czynniki decydujące o przebiegu cięcia. Winylowe materiały introligatorskie, powszechnie stosowane do produkcji opraw twardych książek i ekskluzywnych albumów, osiągają grubość od 0,3 do 1,5 milimetra. Posiadają one specjalną warstwę ochronną z tworzywa sztucznego. Znacząco podnosi ona odporność powierzchni na ścieranie, ale równocześnie zwiększa ryzyko rozwarstwienia przy niewłaściwie dobranym nacisku. Jeszcze większym wyzwaniem są grube kartony oprawowe połączone z okleiną. Wykazują one ogromną sztywność i stawiają mocny opór podczas roboczego uderzenia prasy.
Fizyczne cechy podłoża bezpośrednio warunkują konstrukcję samego narzędzia tnącego. Odpowiedni dobór noża uwzględnia przede wszystkim grubość stali. Najczęściej stosuje się standardowe ostrza 2 pt, co odpowiada grubości około 0,75 milimetra. Wysokość linii tnącej w podstawowych narzędziach introligatorskich wynosi 23,8 milimetra. Projektując wykrojniki do skóry oraz tworzyw skóropodobnych, konstruktorzy zazwyczaj wybierają noże o symetrycznej geometrii ostrza. Takie rozwiązanie skutecznie ogranicza boczną deformację materiału podczas zagłębiania się stali w podłoże.
Równie istotnym elementem osprzętu pozostają starannie dobrane linie bigujące. Wysokość i profil zaokrąglenia listwy zależą ściśle od parametrów obrabianego arkusza. Grubszy i sztywniejszy materiał wymusza zastosowanie wyższej oraz szerszej linii, która bezpiecznie kształtuje zgięcie bez przerywania struktury włókien. Promienie narożników ulegają powiększeniu przy surowcach podatnych na rozdarcia, co zapobiega pękaniu okładki w punktach krytycznych. Miejsca odciążenia wycięte bezpośrednio w sklejce nośnej redukują natomiast lokalny nacisk maszyny i chronią delikatną powłokę przed zagnieceniem.
Próby na materiale i modyfikacje technologii cięcia
Zmienna charakterystyka poszczególnych partii oklein sprawia, że proces przygotowania produkcji wymaga wykonania prób na konkretnym arkuszu. Praktyczny test na maszynie uwidacznia optymalny docisk prasy oraz zachowanie stabilności formatki podczas całego cyklu sztancowania. Pozwala on również realnie ocenić ryzyko uszkodzenia zewnętrznej powłoki materiału. Wyniki takich prób dają podstawę do szybkiej modyfikacji narzędzia, na przykład poprzez wymianę elementów amortyzujących. Gumy wypychające wyrzucają wycięty użytek i zabezpieczają arkusz przed zablokowaniem się między nożami.
Każda zauważalna zmiana grubości surowca pociąga za sobą konieczność przemyślanej korekty geometrii ostrzy, a czasem nawet modyfikacji kolejności operacji. Grubsze okleiny wymuszają stosowanie znacznie szerszych promieni bigowania, aby naprężenia materiałowe rozkładały się na większej powierzchni. Niekiedy technolodzy decydują się na odwróconą sekwencję pracy. Maszyna najpierw wykonuje głębokie bigowanie, a dopiero w kolejnym kroku docina krawędzie. Zapobiega to niekontrolowanemu przesunięciu arkusza w stacji roboczej i minimalizuje błędy wymiarowe gotowego produktu.
Wdrożenie tak precyzyjnych i niestandardowych rozwiązań jest możliwe dzięki wykorzystaniu nowoczesnej technologii cięcia laserowego. Łódzka firma LASER-LINE od 2005 roku zajmuje się produkcją zaawansowanych narzędzi dla branży poligraficznej i introligatorskiej. Przedsiębiorstwo dostarcza rozwiązania idealnie dopasowane do specyfiki trudnych materiałów oprawowych, łącząc produkcję z profesjonalnym serwisowaniem wykrojników. Kompleksowa obsługa obejmuje również tworzenie prototypów opakowań. Pozwala to klientom zweryfikować założenia konstrukcyjne jeszcze przed rozpoczęciem docelowej produkcji nakładowej.
Proces sztancowania i bigowania materiałów o dużej zmienności parametrów udowadnia, że kluczem do sukcesu nie jest wyłącznie rodzaj podłoża. Najważniejsze pozostaje perfekcyjne dopasowanie konstrukcji narzędzia do jego fizycznego zachowania pod naciskiem. Odpowiednia konfiguracja wysokości noży tnących, profili listew bigujących oraz twardości gum amortyzujących pozwala zniwelować różnice wynikające z konkretnej partii produkcyjnej. Właściwie zaprojektowane i precyzyjnie wykonane narzędzie gwarantuje uzyskanie powtarzalnej jakości oprawy, chroniąc zakłady introligatorskie przed kosztownymi przestojami.
Kategorie artykułów
Polecane artykuły

Rola elektrycznych silników w nowoczesnych narzędziach ogrodniczych

Jakie są wskazania do wykonania EEG w fizjologicznym śnie u dorosłych?

Porównanie umywalek z trawertynu i innych naturalnych kamieni
